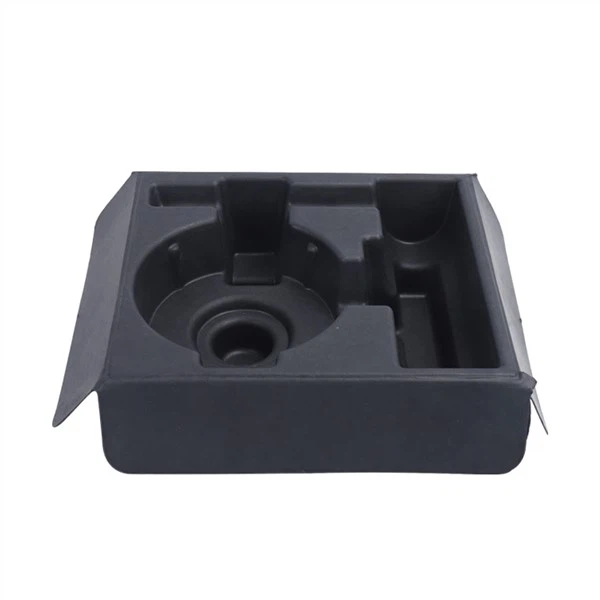
1. Hvilke typer papirbakkeråmaterialer er der?
Svar: De mere almindelige er opdelt i to kategorier; den ene er rå papirmasse (såsom: rå træmasse, bambusmasse, sukkerrørsmasse, halmmasse osv.). Den anden kategori er genbrugskategorien (såsom: bølgepapir, avispapir, hvidt kantpapir). Derudover er det også nyttigt at fremstille farvede papirbakkeprodukter med forskellige farvebasepapirer i henhold til kundens krav.
2. Hvorfor er vægten af papirbakkens produkter inkonsekvente?
Svar: Den ene er, at frugtkødets konsistens ændrer sig. Når den tilberedte pulp med en vis koncentration produceres under produktionsprocessen, efterhånden som den dannede papirstøtte forlader formemaskinens pulptank, begynder pulpkoncentrationen at ændre sig, og er generelt styret mellem 2,56% og 3,6%. Det andet er, at vakuumet hele tiden ændrer sig. I støbeprocessen er undertryksværdien af undertryksbeholderen belastet af luftkompressoren også variabel, efterhånden som produktionen skrider frem. Overlejringen af de to variable bevirker, at vægten af papirbakken dannet af den samme sugetid varierer mellem ±10%.
3. Hvorfor kan du ikke eller kan du ikke lave den farve, jeg har brug for?
Svar: Ved farvning af papirstøtteprodukter tilsættes vand-baserede farvestoffer for det meste i pulpningsprocessen baseret på den originale pulp. Den ene er, at koncentrationen af gyllen også ændrer sig, efterhånden som produktionen skrider frem, og den anden er, at de fleste farvestoffer er temperaturfølsomme. (Under tørreprocessen ændres farven med temperaturen på tørrelinjen, og formens temperatur er 150 grader -250 grader under varmpresning, og farvestoffet vil også ændre sig ved forskellige temperaturer). Sammenfattende bør produkter med højere farvekrav ikke farves.
4. Hvorfor er dit produkt ikke så glat og rent som det produkt?
Svar: Efter at papirstøtteproduktet er dannet, vil det blive deformeret efter at være helt vådt og tørret, og derefter bruge plastformens høje temperatur (150 grader -250 grader) og høje tryk (3T-50T) for at genoprette den oprindeligt designede geometriske form, på grund af plastformen. De øvre og nedre forme er lodret belastet, så den plane overflade er stærk, og papirholderen er ikke glat, let at modtage kraft og virker lidt ru. I henhold til de faktiske krav til produktdesign, jo mindre hældning, jo flere ribber, jo mindre plan, og jo mere sfæriske buer, jo mere glathed vil falde efter formning. Dette er resultatet af processen.
5. Hvorfor er der små revner på overfladen af dette produkt? Svar: Når papirpalleproduktet er dannet, vil pulpfibrene naturligt samle sig lag for lag. Den flydende pulp vil ikke flyde ud i nogle riller, hvilket vil medføre, at tykkelsen af papirbakkens forskellige positioner er forskellig fra designstandardtykkelsen efter tørring. Når papirskiven derefter presses af en stærk ydre kraft under højtryksformningsprocessen, vil de yderste fibre med ujævn indre og ydre tykkelse knække, og der vil opstå små revner fra overfladen. Dette fænomen vil ikke påvirke styrken af papirbakkens emballage, så det er acceptabelt i branchen. 6. Hvorfor kan jeg ikke tilføje en knap til at reparere mit produkt? Svar: Ved formning og formning af papirbakkeprodukter (pulpstøbning) er den øverste og nederste form lukket, og der skal være en vis trækvinkel. Under støbning kan det våde produkt ikke tages ud af formen, så papirholderen kan ikke udformes som en omvendt spændeposition. 7. Hvorfor er der ujævne grater omkring flangeproduktet? Svar: Flangestrukturprodukter er dannet med flade kanter. Når der dannes et vakuum, og papirmassen absorberes naturligt, er kanten af formen en filterskærm af rustfrit stål. Kanterne af de samlede pulpfibre vil efter at være blevet absorberet være uregelmæssige batt. Dette skyldes en ukontrollerbar proces. Efter formning og flange vil graten vende til siden, vil ikke påvirke emballagen og vil ikke blive brugt som produktionskontrolelement i industrien. Hvis kunder har høje krav til dette, kan de bruge trimning og udstansning-til at fjerne grater. 8. Hvorfor vil du angive en minimumsbestillingsmængde? Svar: Produktionen af papirbakker skal gennemgå pulpdannelse, formning, formsamling, formfejlfinding, tørring og formdannelse i cirka en halv time. For lille mængde vil føre til en væsentlig stigning i produktionsomkostningerne. Derudover er papirbakkeprodukter produkter med lav værdi-, og for få mængder vil resultere i en væsentlig stigning i transportomkostningerne. Derfor bør der etableres en minimumsordremængde. 9. Hvorfor kan du ikke designe efter min størrelse? Først og fremmest er det; størrelsen er for stor, længde- og breddegrænsen for almindeligt anvendte maskiner i industrien er 800 mm × 600 mm, specialmodeller: 1500 mm × 1500 mm
1200 mm. Hvis den overstiger denne størrelse, kan den ikke produceres. Den anden er: designstørrelsen er for lille, og papirclipsen er designet til at afbøde strukturens påvirkning. er nødvendigt
Det strukturelle design skal have en vis mængde plads. 10. Hvorfor er denne følelse mindre svær end som så? Svar: Det grundlæggende princip for papirclips anti-vibrationsbuffer realiseres af ringstrukturen og afstivningens placering. Derfor vil forskellige designstrukturer af den samme pulp have forskellig stødfast-styrke og forskellig håndfølelse. Den samme type form vil bruge forskellige papirmasser. På grund af papirmassens forskellige fiberlængde og krympningsegenskaber vil håndfølelsen være anderledes. Derfor bør vi, før vi vælger råmaterialer og designskemaer, lade ingeniørerne vide de seismiske standarder, der skal opfyldes, så forskellige ringstrukturer og forstærkningsplaceringer kan designes i henhold til seismiske krav. 11. Hvorfor kan denne form ikke længere modificeres? Svar: For papirprodukter har vi brug for, at kunderne leverer nøjagtige emballagekrav og nøjagtige dimensioner af hvert emballeret produkt, før formen åbnes. Det foreløbige designarbejde bør være tilstrækkeligt. Efter at formen er færdig, er hulrummet i formningsformen hult, standardtykkelsen er 10 mm, så den ændrede størrelse skal være mindre end 10 mm. Hvis størrelsen af prototypehulrummet er for stort til at kunne ændres, på grund af manglen på materiale i den øvre eller nedre form, kan plastikformen ikke ændres. 12. Hvorfor er forkortelsen for papirclips "MPP"? Pulpstøbning, engelsk navn: Pulp molding packaging, omtalt som MPP, almindeligvis kendt som papirbakke. 13. Hvorfor er denne form ikke så glat som det originale produkt efter ændring? Svar: Efter den finansielle uro i 2008 blev formhulrummet på den generelle papirpallefabrik dybest set CNC-bearbejdet og færdiggjort som en helhed. Den ændrede position ændres manuelt. Positionsnøjagtigheden efter modifikation er lavere end for CNC-bearbejdning, så positionen før modifikation vil ikke være jævn.
14. Hvorfor er leveringslængden (bredden) steget? Svar: Ved fremstilling af emballerede papirbakkeprodukter vil produkterne blive stablet og pakket på grund af papirbakkernes hældning. Efter at være blevet placeret, vil transportafdelingens produkter blive bredere og bredere på grund af stabling. En anden fordel ved deformationen og tilbagespringet af papirunderstøtningen er imidlertid, at det større produkt ikke påvirkes ved faktisk brug, og den oprindelige designstørrelse kan