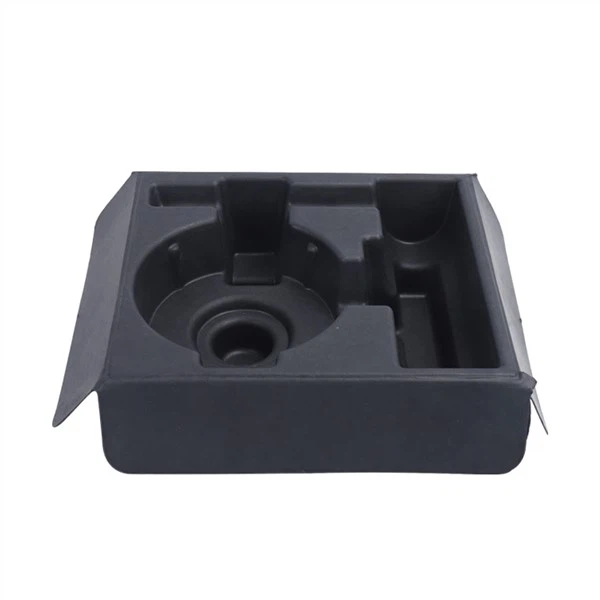
一, Formdesign: kontrol ned til millimeter, og en lille struktur
1. At lave 3D-modeller og finde ud af, hvordan tingene fungerer
For at lave en høj-præcisionsform skal du først finde den nøjagtige form af objektet. Du kan lave et formhulrum, der passer perfekt til objektets form ved at bruge 3D-scanningsteknologi til at få nøjagtige dimensionsdata på elektroniske genstande og software som RHINO og UG til omvendt modellering. Lenovo ThinkPad X1 Carbon-emballagen bruger for eksempel CNC-bearbejdningsforme med en overfladeovergangsfejl på mindre end 0,05 mm. Dette holder afstanden mellem emballagen og tilbehør som mobiltelefoner og opladningskabler inden for 0,2 mm, hvilket holder op med at ryste under forsendelse og skærer ned på ekstra plads.
2. Struktur, der kopierer og modulært design
Når man designer forme til uregelmæssige elektroniske enheder som hovedtelefoner og spilcontrollere, skal der bruges "negativ profilerings"-teknologi. Denne teknik laver riller, der passer perfekt til objektets form ved hjælp af 3D-print eller fem--akse-koblingsbehandling. For eksempel bruger den papirstøbte bakke-, der holder Sony PS5-spilsystemet, profileringsdesign til at holde værten, håndtaget, kablet og andet tilbehør i separate moduler. Emballagens samlede volumen er 30 % mindre end almindelig skumplast. Samtidig gør det modulære design det nemt at sammensætte og skille ad hurtigt.
3. Find den bedste afformningsvinkel og R-vinkel
Afformningsvinklen (formens hældning) og R-vinklen (filetradius) er to vigtige faktorer, der påvirker, hvor tæt pakket pakken er. For nem udtagning af forme anvender traditionelle forme ofte større udtagningsvinkler (større end eller lig med 3 grader), hvilket får pakningssiderne til at vippe og spilder plads. Ved at optimere afformningsstrukturen (som sidekernetræk og hydraulisk afformning), kan højpræcisionsforme sænke afformningsvinklen til inden for 1 grad. De kan også dynamisk ændre elevationsvinklen R baseret på produktets højde (jo højere højden, desto større er R-vinklen). Dette maksimerer brugen af lodret plads, mens det stadig giver mulighed for jævn udtagning af formen. For eksempel har den pulpstøbte bakke i Apple iPhone-emballagekassen en mikroudtagningsvinkel på 0,5 grader. Dette gør emballagen 5 mm kortere og 8 % mindre omfangsrig.
2, Støbeprocessen bruger mikrometer-niveaukontrol til at finde den rigtige balance mellem tæthed og nøjagtighed.
1. Proceduren for vådpresning og vakuumsugning
Vådpresningsmetoden bruger højt tryk (Større end eller lig med 10MPa) og høj temperatur (180-200 grader) til at pakke pulpfibre tæt. Dette er den vigtigste måde at gøre emballagen tættere på. Brug af høj-præcisionsforme med vakuumfiltreringssystemer kan hurtigt slippe af med fugt og luft under støbeprocessen, hvilket gør materialet mindre porøst. For eksempel bruger emballagen til Huawei MateBook X Pro vådpresningsteknologi, som sænker overfladeruheden fra Ra6,3 μm til Ra1,6 μm og hæver densiteten med 20 %. Samtidig sænker det faren for skørt brud frembragt ved for meget fiberkompression ved at forkorte sugeperioden fra 8 sekunder til 5 sekunder og ændre vakuumgraden fra -0,08MPa til -0,1MPa.
2. Varmpresning og behandling af overfladen
Varmpresningsteknikken bruger høj temperatur (150-170 grader) og højt tryk (5-8MPa) til at udføre endnu en presning på det tørrede pulpstøbte halv-færdige produkt. Dette fjerner grater og ujævnheder på overfladen. Det høje-formhulrum har en overfladeglathed på Ra0,8 μm. Når det parres med en PTFE-belægning for at mindske klæbrigheden, gør dette emballageoverfladen flad tæt på sprøjtestøbte plastdele. For eksempel behandles emballagen til Xiaomi halshængende- Bluetooth-øretelefoner ved varmpresning for at gøre overfladen mindre ru, fra Ra3,2 μm til Ra0,4 μm. Samtidig skaber ætsningsprocedurer mikro-skalateksturer på overfladen, herunder fine sandmønstre og lædermønstre. Disse teksturer øger ikke kun friktionen for at forhindre ting i at glide, men de gør også det visuelle hierarki bedre ved at reflektere lys og skygger.
3. Forme med mange stationer og automatiseret fremstilling
Høj-præcisionsforme skal fungere sammen med produktionsudstyr, der fungerer godt. Multi-stationsforme, som roterende og frem- og tilbagegående forme, kan udføre flere trin i én cyklus, såsom sugning, støbning og afformning. Dette reducerer den tid, det tager at lave hvert stykke, til 8-12 sekunder. Den helt automatiske produktionslinje til pulpstøbning fra Guangdong Hansen Intelligent Equipment Co., Ltd. bruger 12 stationsforme og mekaniske arme til at optage emner automatisk. Det kan lave 50.000 stykker hver dag. Vi sikrer, at hver pakke har samme størrelse ved at bruge lukket-sløjfekontrol af formtemperaturen (fejl ± 1 grad) og dynamisk trykkorrektion (fejl ± 0,1 MPa). Dette hjælper med designprocessen.
3, Valg af materialer: Fiberkompositter og funktionelle belægninger gør strukturer mere kompakte.
1. Forbedring af tætheden og fiberkomposit
Det er svært for enkeltfibermaterialer som bagasse af sukkerrør og bambusfiber at matche behovet for styrke, fleksibilitet og overkommelighed på samme tid. Ved at blande forskellige fibre, såsom bambusfibre, sukkerrørsbagasse og træfibre, kan høj-præcisionsforme have bedre ydeevne. For eksempel er bambusfibre ret stærke (større end eller lig med 500MPa), sukkerrørsbagasse er meget fleksibel (den strækker sig ved brud større end eller lig med 15%), og træfiberstrukturen er meget stiv (dens elasticitetsmodul er større end eller lig med 10GPa). Når du blander de tre i et forhold på 6:3:1, kan du klare massefylden af pulpstøbning ved 0,6–0,8 g/cm³, hvilket er 15 % større end densiteten af et enkelt materiale. Formens fiberorienteringsteknik gør desuden emballagen 20 % tættere i lodret retning (kompressionsretningen) end i vandret retning, hvilket udnytter pladsen bedre.
2. Belægninger, der tjener et formål og gør overflader stærkere
Høj-præcisionsforme kan bruge funktionel belægningsteknologi til at gøre emballagen mere modstandsdygtig over for fugt og slid. For eksempel har emballagen til Sony WH-1000XM5 hovedtelefoner en biobaseret vandtæt belægning (tykkelse Mindre end eller lig med 5 μm) på overfladen af papirmasseformningen. Dette sænker emballagens vandabsorptionshastighed fra 12 % til 3 %. Nanosilica (blyantshårdhed Større end eller lig med 3H) gør belægningen hårdere på samme tid for at forhindre, at den bliver ridset, mens den flyttes. Formens mikrostruktur (dybde 0,1-0,3 mm) kan også bruges til at skabe reliefteknologier, såsom 3D-print af mærkelogoer. Dette gør ikke kun mærket mere genkendeligt, men det får også billedet til at se mindre oppustet ud ved at bruge lys- og skyggeeffekter.
4, Brancheeksempel: Kompakt brug af høj-præcisionsforme
1. Emballage til Apple iPhone 15-serien
Apple bruger høj-præcisionsforme til at lave "zero gap"-pakkedesign:
Formnøjagtighed: Ved brug af fem-akse-koblingsbehandling er formhulrummets unøjagtighed mindre end 0,03 mm.
Strukturel optimering: Mobiltelefonen, MagSafe-opladeren og brugsanvisningen er alle fastgjort i separate moduler, der ligner designet. Dette reducerer størrelsen af emballagen med 18 % sammenlignet med den tidligere iteration.
Nye materialer: Den har en densitet på 0,7 g/cm³ og er lavet af en blanding af 100 % genanvendt bambusfiber og sukkerrørsbagassemasse. Den er 25 % stærkere i kompression.
2. Emballage til Lenovo Moto Razr 50d Folding Screen Phone
Lenovo bruger modulært formdesign til at lave "flydende skærm"-effekten i sin emballage:
Formstruktur: Ved at bruge sidekernetræk og hydraulisk afformningsteknologi sænkes afformningsvinklen til 0,8 grader, hvilket betyder, at pakkens sidevægs vertikalitet er mindst 98 grader;
Overfladebehandling: Varmpresning og laser varmstempling skaber dynamiske optiske teksturer på emballagens overflade, der får den til at se tyndere ud.
Honeycomb-støttestrukturen erstatter det gamle skum, som reducerer vægten af pakningen med 30% og volumen med 25%.