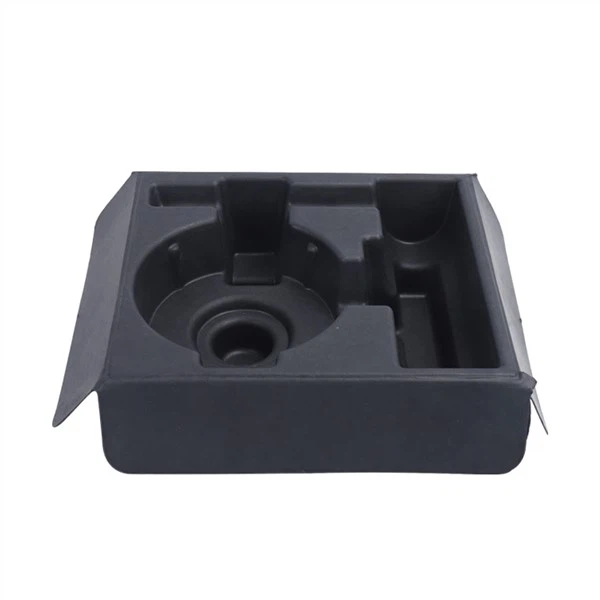
Papirbakkeemballageproducenter På nuværende tidspunkt kan brugen af papirbakkeemballage ses overalt i alle samfundslag, og mange traditionelle emballagematerialer på markedet er efterhånden blevet erstattet af papirbakkeemballage. Papirbakken er et produkt fremstillet af papirmasse. Papirbakker er i dag meget miljøvenlige og praktiske nye emballager, så produkter på mange områder er så småt begyndt at bruge papirbakker som emballage. Papirbakkeemballage skal normalt tilpasses efter dine egne produkter, så hvad er den specifikke proces for papirbakkeproduktion?
Hvad er den specifikke proces for papirbakkeproduktion for producenter af papirbakkeemballage:
1. At bryde og slå
Læg affaldspapiret eller den kommercielle papirmasseplade af halm i den hydrauliske pulper og knæk den til papirmasse igen. Industrielle emballageprodukter bruges ofte til produktion af vandrette hydrauliske pulpere, og pulpakoncentrationen under desintegration er 5%-8%. Dens fordele spreder kun papirfibre, ingen skæreeffekt, høj nedbrydningseffektivitet, kort nedbrydningstid, lavt strømforbrug, enkel struktur, lille fodaftryk og kan behandle affaldspapir med flere doteringsmidler og metalurenheder.
Den knuste pulp falder ned i en lagertank, justerer den passende koncentration og pumper den til en intermitterende piskeris eller en kontinuerlig raffinør eller en raffinør til piskning. Pulpen kan også knuses efter produktionsbehov. Efter høj-rensemaskinen, fiberdekonstruktionsmaskinen og dobbelt-skiveraffineren udføres slaggefjernelsen, dekonstruktionen og piskningen, og piskeslammet udledes i lagertanken eller gylleblandetanken til brug. Nedbrydningsgraden af slag er generelt 28 grader -35 grader.
2. Omrøringspagaj
I processen med at slå kan flere råmaterialer tilsættes kvantitativt til gylletanken i henhold til det designede gylleforhold, og gyllen kan klassificeres, og en lille mængde funktionelle additiver kan tilsættes. Hvis et limningsmiddel tilsættes for at øge væskegennemtrængelighedsbestandigheden af det papirstøbte produkt, er det anvendte limningsmiddel generelt kolofonium, paraffinvokslatex eller kolofoniumparaffinvokslim. Det er værd at nævne, at produktet efter tilføjelse af dette additiv ikke kan kaldes en papirbakke. For ikke--klæbende papiraffaldsmasse tilsættes 3 % kolofoniumlim svarende til en vis tør fibermasse af papirmassen; til limning af affaldspapirprodukter tilsættes 1,5%-2% kolofoniumlim.
Det er også muligt at tilsætte talkumpulver som fyldstof i pulpen for at opnå en højere retentionshastighed af opslæmningen. En vandig suspension indeholdende 20%-30% talkumfyldstof kan behandles i en blander ved høj hastighed i 6 minutter, derefter fortyndes med vand, derefter tilsættes kemiske tilsætningsstoffer, og derefter behandles i 5 minutter for at lave en fyldstofsuspension, og derefter tilsættes opslæmningen, nogle papirbakkeproducenter tilføjede også en lille mængde olieafvisende middel, vandafvisende middel og vådafvisende middel og slam. I pulpprocessen skal der tilsættes passende mængder bagevand eller rent vand for at justere pulpkoncentrationen til 1%-2% til fremstilling af støbte produkter.
3. Papirstøbning
Formning er en nøgleproces i produktionen af papirbakker. Det spiller en afgørende rolle for kvaliteten, brudhastigheden, produktionsenergiforbruget og produktionseffektiviteten af papirstøbte produkter. Ifølge dehydreringsprincippet for formningsudstyret er der to hovedmetoder til formning af papirbakker: vakuumformning og hydroformning.
Vakuumformningsmetoden er vakuumsugformning. Placer formeformen i en pulpopløsning med en koncentration på ca. 1%, og støvsug formhulrummet for at danne et undertryk, så fibrene i papirmassen aflejres jævnt på formningsformens overflade på formsigten, som fjernes under vakuumsugeprocessen. Meget fugt. Når produktet når den nødvendige tykkelse, tages støbeformen ud af opslæmningen til ekstrudering og dehydrering, indtil vandindholdet i produktet er 75%-80%, og derefter føres trykluft ind i formhulrummet for at frigive den våde papirform. Denne metode har høj produktionseffektivitet og ensartet produkttykkelse. Velegnet til at lave tynde dele, der ikke er for dybe, såsom papirbakker til emballering af æg, frugter, bestik, bakkekasser mv.
Hydroformningsmetoden bruger hydraulisk tryk til at generere højere klemtryk gennem hydraulisk drevne mekaniske enheder. Dens arbejdsprincip er at sprøjte en vis mængde papirmasse ind i formhulrummet, og den øverste form presses nedad under påvirkning af hydraulisk tryk, således at papirmassen dannes på maskeformen i formhulrummet, og vandet udledes. Fra bunden af netmodellen. Delene tages ud af formen ved vakuumsugning og overføres til næste proces. På grund af det høje støbetryk er denne metode velegnet til fremstilling af lavvandede pandeprodukter med tungere basisvægt og højere densitet.